目视能代替测厚仪吗?压载舱膜厚测点该布在哪(报验现场第1讲)
现场报验 — 第 1 讲
上周有位江苏做涂装的老手在后台留了句话,给了个现场土办法:他们用的是可视膜厚型涂料,边涂边看,只要漆膜不发青,膜厚就够 320。
这个办法在现场真有用,我认同它的价值。但它回答不了船东代表和船检要问的那个问题——读数在哪。
一、目视能干什么,干不了什么
可视膜厚这类设计的原理不神秘:底、中、面几道用不同颜色,靠遮盖程度判断有没有涂到位。它的价值在于把判断往前挪——不用等复检才发现漏涂,返工和坞期都省一点。这是设计得好的涂料该有的样子。
但它有三个盲区,现场别指望它兜底:
一是给不了数。「看着够厚」是定性判断,验收要的是读数。320 μm 是个数,肉眼看不出 288 和 330 的差别。
二是光学现象不等于厚度合格,也不等于固化合格。胺霜、溶剂没跑干净,表面一样发暗发青;这种情况下读数就算到 300,也未必能算过。
三是它不可靠的地方,恰好是标准较真的地方。边角、焊缝、自由边这些位置,颜料的遮盖表现本来就不稳定,而 PSPC 恰恰要求这些位置单独布点。
二、验收看的是测点,不是眼力
压载舱那套标准,也就是常说的 PSPC —— IMO 决议 MSC.215(82),法律依据是 SOLAS 第 II-1/3-2 条对测点怎么布是有明文规则的,不是甲方现场随手定。规则整理成下面这张表,班组交底和自检可以直接照着用:
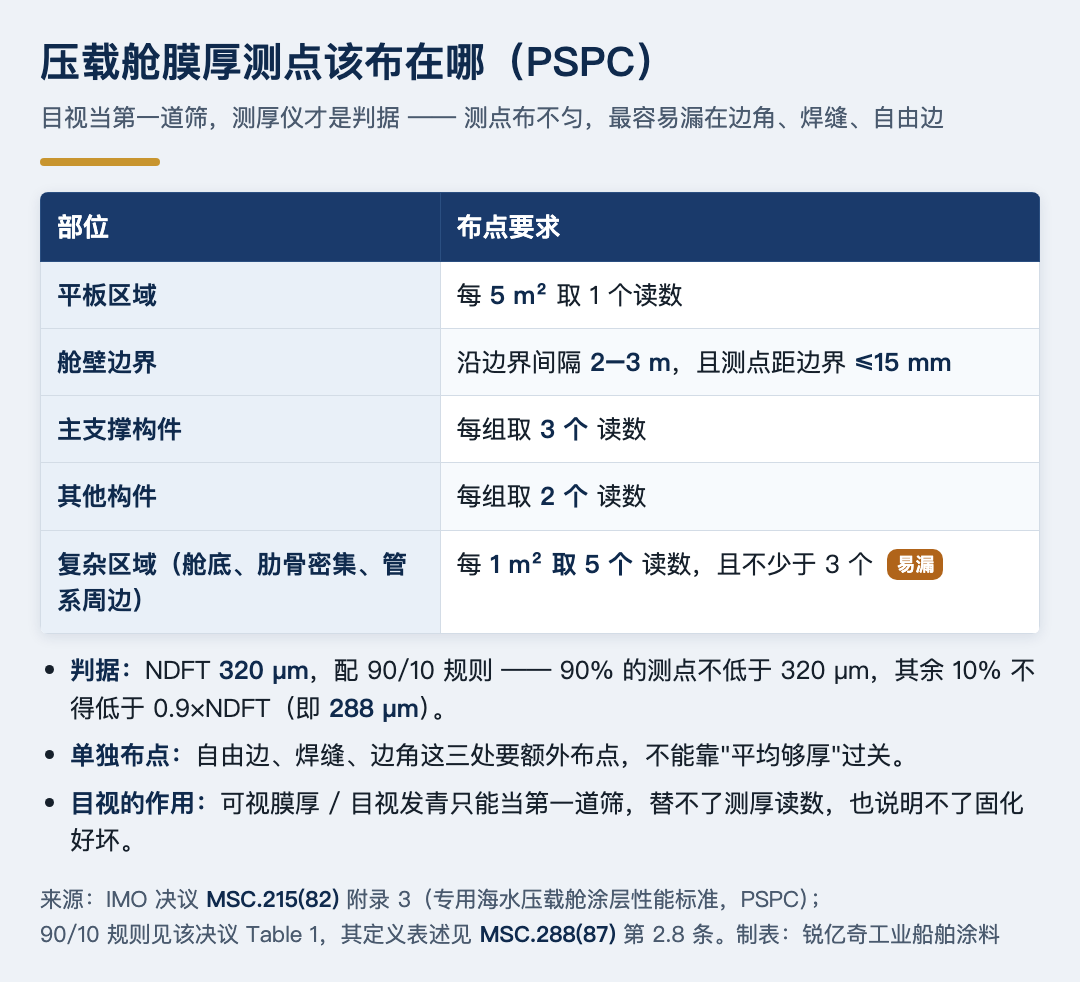
表里有两行容易被现场忽略:一是舱壁边界——间隔 2–3 m 布一个点,而且测点要贴近边界 15 mm 以内,不是站远处随便打一下;二是复杂区域——舱底、肋骨密集处、管系周边,按每 m² 取 5 个读数,且不少于 3 个。这些地方省下来的读数,到头来都要用返工补回去。
判据本身不复杂:NDFT 320 μm,配 90/10 规则——90% 的测点不低于 320 μm,其余 10% 不得低于 0.9×NDFT,也就是 288 μm。凡是提到「平均值」的说法,都要多问一句:单点的下限是多少。
三、漏点基本都集中在这三处
1. 自由边。型材、开孔的边缘,表面处理阶段 Sa2.5 就不好做全,喷涂时漆雾又挂不住,边角效应在这里体现得明显。要求是预涂(stripe coat)先走一遍,报验前单独复测。
2. 焊缝及其两侧。焊道表面粗糙、有咬边和飞溅,膜厚读数波动大。同样靠预涂打底,测点要落在焊道本体上,不能只量旁边平整的母材。
3. 边角、小面积、背面难涂处。人站不进去的地方、被构件挡住的面,涂到位本身就要多花功夫,也容易被目视扫过去就放过。
我在现场看到的情况是:一次报验被退,九成不是「整舱都不够」,而是这三个位置里某几处单点不达标。所以布点的思路应该是——平板按面积均匀布,这三处额外加,而不是把总点数摊平了用。
四、我建议按这四条执行
1. 目视和测厚并用,不要二选一。目视当粗筛,边涂边看,发现可疑立刻标记;测厚读数才是交验依据。
2. 布点位置写进交底。别只交底「要测膜厚」,把表里那几行直接写进交底单,班组自检也按同一套布点走,前后口径一致。
3. 三处单独列点,读数进记录。自由边、焊缝、边角各列单独测点,读数留在施工记录里——CTF 里那份记录就是靠这个自证的,几年后翻出来还能说话。
4. 存疑处当场复测。目视发现异常的位置,先标记、再单独复测,别等整体复检时一起扯。
也想问问你们现场的做法:目视判断和测厚仪读数对得上吗?差得比较多的是哪个部位?后台说说,我挑几个典型的写下一篇。
本文封面配图由 AI 辅助生成。
关注公众号「锐亿奇工业船舶涂料」
每周更新重防腐涂料的选型、施工与验收干货;新国标、验收规范第一时间解读。
微信扫一扫或长按识别二维码即可关注 — 另有答疑与询价入口