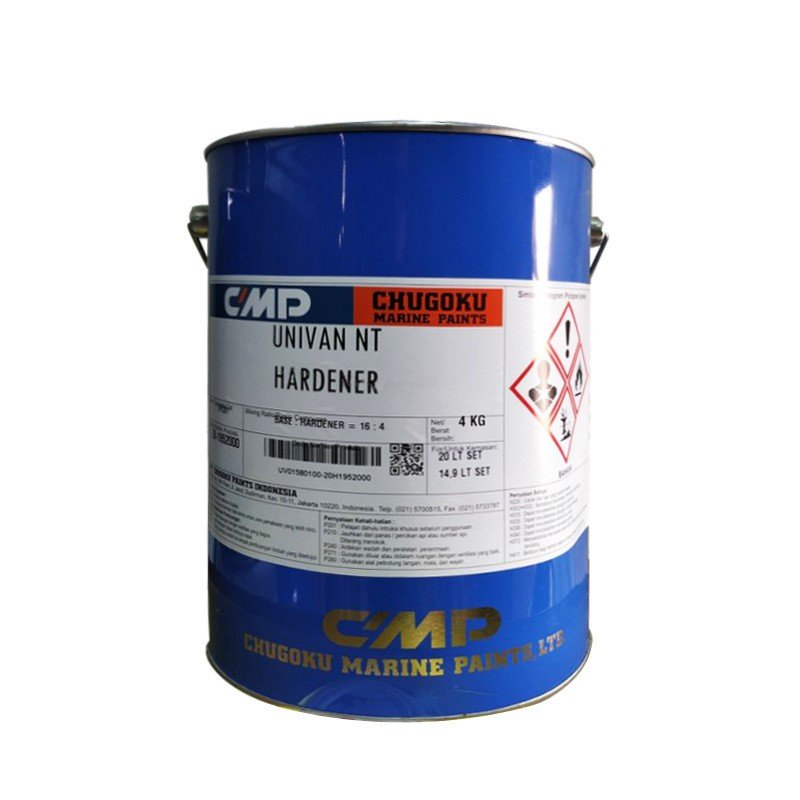
1050 NZ PRIMER S 无锌环氧车间底漆 属环氧漆,作底漆使用。NZ PRIMER S 是由环氧树脂、防锈颜料、以及固化剂等而组成的车间底漆,干燥性快,对经喷砂或喷丸处理的钢板可提供足够的初级防护性能。本页参数:体积固体份 30 ± 1% (ISO: 3233)、干膜厚度 22 微米、理论涂布率 0.073 L/m2。同品牌同类可对比:200 GALVANITE No.200 PRIMER 环氧镀锌钢板底漆、400 GALVANITE No.400 PRIMER 环氧聚酰胺树脂底漆、5106D EPICON PRIMER HB 环氧底漆。
以上内容整理自原厂说明书与本站参数表;选型、配套与货期请联系我们确认。
| 体积固体份 | 30 ± 1% (ISO: 3233) |
|---|---|
| 干膜厚度 | 22 微米 |
| 理论涂布率 | 0.073 L/m2 |
| VOC | 659 g/L (Method 24) |
| 密度/比重 | 1.14 g/mL (ISO: 2811) |
| 组份数 | 双组分 |
| 稀释剂 | EPOXY THINNER A |
| 混合比 | 主剂 : 固化剂 = 74:26 (体积比) |
| 颜色/外观 | 红棕色 |
NZ PRIMER S 是由环氧树脂、防锈颜料、以及固化剂等而组成的车间底漆,干燥性快,对经喷砂或喷丸处理的钢板可提供足够的初级防护性能。该产品几乎能和任何一类的底漆相亲合(除了无机涂料),同时兼备高度的耐热、抗油、防水和抗溶剂等特性。
| 类型 | 无锌环氧车间底漆 |
|---|---|
| 用途 | 涂于经喷砂或喷丸处理的钢板上作为车间底漆提供临时的保护作用。 |
尤其适宜于长时间暴晒于外界的钢板。
| 混合比 | 主剂 : 固化剂 = 74:26 (体积比) |
|---|---|
| 颜色 | 红棕色 |
| 闪点 | 主剂 3.5℃ 固化剂 7.0℃ |
| 密度 | 1.14 g/mL (ISO: 2811) |
| 体积固体含量 | 30 ± 1% (ISO: 3233) |
| 有机挥发物含量 | 659 g/L (Method 24) |
| 理论涂布量 | 0.073 L/m2 |
| 湿膜厚度 | 73 微米 |
| 干膜厚度 | 22 微米 |
(干膜22微米)
| 温度 | 5 ℃ | 10 ℃ | 20 ℃ | 30 ℃ | |
| 干燥时间 | 表干 | 8 分钟 | 7 分钟 | 4 分钟 | 3 分钟 |
| 硬干 | 4 小时 | 3 小时 | 2 小时 | 1 小时 | |
| 涂装间隔 | 至少 | 24 小时 | 20 小时 | 16 小时 | 8 小时 |
| 至多 | 150 天 | 120 天 | 120 天 | 90 天 | |
| 可使用时间 | 72 小时 | 72 小时 | 48 小时 | 24 小时 |
| 涂装方法 | 无气喷涂、刷涂 |
|---|---|
| 天气∶温度 | 最低 5℃ |
| 湿度 | 最高85% |
| 用无气喷涂∶粘度 | 9-10 秒(岩田杯) |
| 枪嘴 | Graco 719 |
| 油漆输出压 | 8.8-11.8 Mpa |
| 喷枪速度 | 80-120 厘米/秒 |
| 稀释剂 | EPOXY THINNER A |
| 稀释 | 0-30% 体积比 |
| 新造船 | 请遵从船厂标准。请咨询您的CMP代表的建议。 |
|---|---|
| 修理和维护 | 去除油污等。用高压清水去除盐分和其他污染物然后干燥 |
| 完全。用磨料去除受损部位至少达到Sa2 1/2标准(ISO 8501-1 | 2007)或用电 |
| 动工具达到St3(ISO 8501-1 | 2007)。 |
| 冲水 | 请咨询您的CMP代表的建议。 |
的类型和程度取决于实际材料的状况和所需要的性能。
在轻微腐蚀钢板上,甚至在半干表面也可以达到理想效果。
请使用与世界船舶规范相一致的标准。
| 前道配套涂料 | - |
|---|---|
| 后道配套涂料 | 任何一种本公司制品或相当于我厂制品的涂料(无机涂料除外). |
| 包装 | 双组分 |
注: 1 诸如在封闭空间内或低温条件的有限空间内,为了能在施工和成膜期间除去挥发的溶剂促进油漆成膜,通风设备是必要的。
2 使用电动搅拌装置搅拌主剂至均匀状态,然后充分搅拌全部的固化剂和主剂。最后加入适量的稀释剂并充分混合。
3 湿膜厚度仅供参考(无法测量)
| 4 理想屋外暴晒时间(正常状况) | 约4个月5 密度、有机挥发物含量和体积固含量都是不含稀料的理论计算值。数值可能会根据颜色、生产工艺、地方性法规等有所改变。 |
|---|
资料以厂商最新版为准,具体以原厂最新 TDS 为准。查看 中涂 CMP 1050 NZ PRIMER S 无锌环氧车间底漆 原厂 PDF 说明书全文。
原厂包装规格与批次交期以实际供货为准,可联系我们按项目核算。