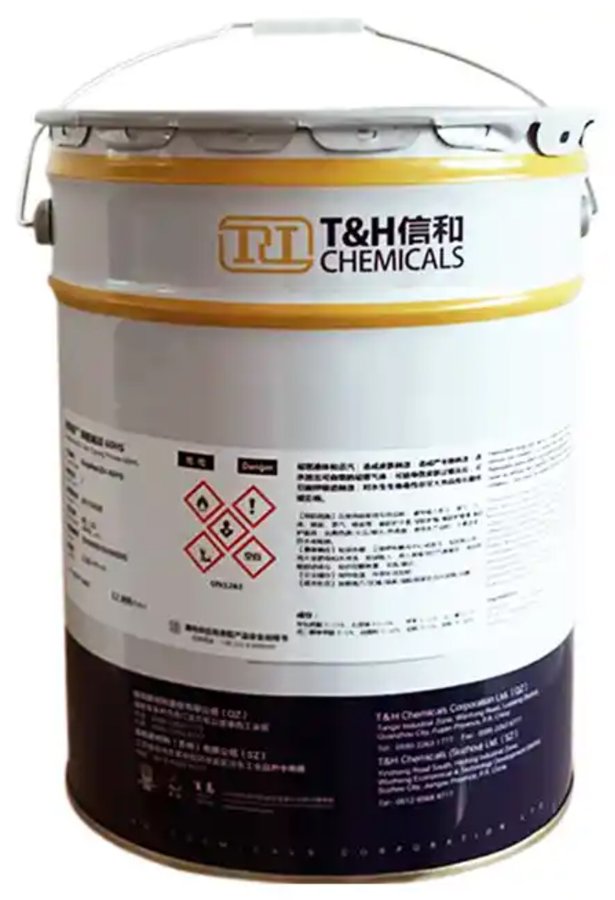
锌烯望石墨烯焊接防腐底漆 GrapheneWD 5115 属底漆。石墨烯增强的快干型可焊接车间防腐蚀底漆,适合人工喷涂和自动喷涂系统,满足先进切割焊接工艺的高生产率生产线。本页参数:体积固体份 58 ± 2%、干膜厚度 6/10/15 μm、理论涂布率 38 m2/L。
以上内容整理自原厂说明书与本站参数表;选型、配套与货期请联系我们确认。
| 体积固体份 | 58 ± 2% |
|---|---|
| 干膜厚度 | 6/10/15 μm |
| 理论涂布率 | 38 m2/L |
| VOC | 380g/L |
| 密度/比重 | 3.25kg/L |
| 组份数 | — |
| 闪点 | 25℃ |
| 稀释剂 | 5-15% |
| 混合比 | 主剂:固化剂 = 22:1(重量) 84:16(体积) |
石墨烯增强的快干型可焊接车间防腐蚀底漆,适合人工喷涂和自动喷涂系统,满足先进切 割焊接工艺的高生产率生产线。该涂料可以作为临时保护底漆,用于钢结构预制工艺之前 的涂覆,并且能与一系列高性能涂料进行重涂。
| 颜色 | 灰色 |
|---|---|
| 光泽 | 不适用 |
| 比重 | 3.25kg/L |
| 体积固体份 | 58±2% |
| 挥发性有机化合物 | 380g/L |
| 闪点 | 25℃ |
| 使用配比 | 主剂:固化剂 = 22:1(重量) 84:16(体积) |
| 典型干膜厚度 | 10μm |
|---|---|
| 推荐干膜厚度 | 6-15μm,依系统要求 |
| 诱导时间(熟化时间)(20℃) | 10~15min |
| 稀释剂用量(体积) | 无气喷涂 5-15% | 空气喷涂 10-25% | 滚涂或刷涂 5-15% |
| 推荐喷嘴尺寸 | 0.38~0.43mm | 1.5~2.0mm | 无 |
| 推荐喷涂压力 | 15~20MPa | 0.3~0.6MPa | 无 |
| 施工适应性 | 推荐 | 适用 | 仅限小范围修补 |
*高温季节使用慢干稀释剂;人工喷涂时优先选用慢干稀释剂9400S
| 干膜厚度μm | 6 | 10 | 15 |
| 湿膜厚度μm | / | ||
| 理论涂布率(m2/L) | 96 | 58 | 38 |
*干燥迅速,无法及时仅限精确的湿膜厚度测量
| 温度 | 表干 | 硬干 | 适用期 | 重涂间隔 | |
| 最小 | 最大* | ||||
| 5℃ | 0.5h | 24h | 无数据 | 24h | / |
| 15℃ | 10min | 24h | 6h | 24h | / |
| 25℃ | 5min | 12h | 4h | 12h | / |
| 40℃ | 2min | 8h | 2h | 8h | / |
*流水线作业时建议烘烤固化,以提高生产效率。最大重涂间隔取决于涂层暴露环境及用途。
所有待涂表面应清洁、干燥且无污染物。涂覆前,所有表面应按照 ISO 8504:2000 标准进行 评估和处理。 喷砂处理至Sa2½级,表面粗糙度RZ40~75μm。除锈前须除尽表面的油污、焊接飞溅物并打 磨焊缝和尖角,涂有该涂料的漆膜表面,如受到机械损伤,并出现局部锈蚀的部位,应采用 局部喷砂除锈至Sa2½或采用动力工具除锈至St3 级,才能进行该底漆的局部修补。如旧漆 膜表面出现粉化或产生锌盐,可清除表面的锌盐及污染物后再涂覆中间漆或面漆。
1、施工时要注意通风、排气,远离火种,带口罩和手套等防护用品,固化时也应保持合适 的通风量。 2、配漆时首先将主剂搅拌均匀,再按配比加入固化剂混合均匀,根据施工需要和温度变化 调节稀释剂的用量,充分搅匀并熟化,推荐使用120 目筛网过滤后使用,并且在使用过 程中持续搅拌。 3、严格控制涂敷以达到推荐的膜厚(6-15um,GB/T6747-2008 测定)才能取得令人满意 的切割效率和焊接效果。较厚的涂膜将能提供较长的防护时间,但会影响焊接、切割和 加工特性。在大多数环境下10~15 微米涂膜可达到6 个月保护周期。过厚的涂膜将会增 加切割和焊接时烟尘,降低焊接质量和切割效率。该产品优先推荐使用自动设备进行涂 覆,如果需要手工喷涂,应避免干喷涂及涂覆过厚。 4、该产品仅适合涂覆于表面喷砂处理过的钢铁表面,不能涂覆于其它类型的涂层之上。该 产品涂层之上也不能直接涂覆醇酸、醇酸改性涂料等酸值较高的涂料否则涂层易出现皂 化剥落。 5、施工与固化时底材温度必须高于5℃并至少高于露点3℃,相对湿度不得大于85%。 6、对涂敷有该涂料的结构进行切割时会产生烟尘,应做好适当的防护。 7、该涂料涂层户外长期暴露后(日晒、雨淋),涂覆后续涂层前需要清除粉化的涂层,否则 影响涂层间附着力。 8、该产品不适用于水下。 9、作业暂停时,勿让涂料保留在漆管、喷枪或喷涂设备中。采用稀释剂彻底冲洗所有设备。 如果作业暂停时间过长,建议重新混合一组新的油漆进行施工。 10、所有设备在使用后,应立即采用稀释剂进行清洗。在日常工作过程中定时冲洗喷涂设 备,是一个良好的习惯。清洗频率取决于喷涂量、温度、喷涂时间,包括中断的时间等 因素。 11、剩余漆料和空罐均应根据有关的地区法规处理。
| 每组34.5kg | 主剂33kg | 固化剂1.5kg |
| 每组10.6L | 主剂8.9L | 固化剂1.7L |
*在某些特殊的场合,可能采取其它的包装规格。
密封存放于通风、阴凉、干燥处,远离火种,最少6 个月
1、涂料及推荐的稀释剂见安全表和相关材料的安全数据,这是溶剂型涂料,必须避免吸入 漆雾和溶剂,并尽量不使皮肤和眼睛暴露,避免接触到未干的油漆。 2、所有与施工和使用本产品有关的工作,都必须根据各种有关的国家卫生、安全和环保标 准与法规进行。 3、如果需要在涂有本产品的金属上进行焊接或火焰切割,会产生粉尘和烟雾,因此需要用
合适的个人防护设备及充分的局部通风措施。 4、如果对本产品的适用性存在疑虑,请向本公司咨询。
本产品说明书所提供的资料,是基于我们认为精确的实验室测试结果,仅供施工指导使用。信和公司对所有使用信 和产品的意见和建议,不管是技术文件,还是特别咨询,或者其他方式,都是基于我们认为是最可靠的资讯上的。我们 的产品以及所提供的信息是专为那些具备必备的知识和工业经验用户的,最终应由这些终端客户来决定这些产品是否适 合他们使用。信和公司无法控制底材的质量和状况,也无法控制影响产品使用的各种因素。因此,信和公司不承担任何 使用本公司产品或引用本产品说明书所引起的损失、伤害或损害。(除非另有书面协议)。 根据实际经验和产品持续发展需要会对产品说明书数据作必要修改。
资料以厂商最新版为准,具体以原厂最新 TDS 为准。查看 信和 T&H 锌烯望石墨烯焊接防腐底漆 GrapheneWD 5115 原厂 PDF 说明书全文。
原厂包装规格与批次交期以实际供货为准,可联系我们按项目核算。