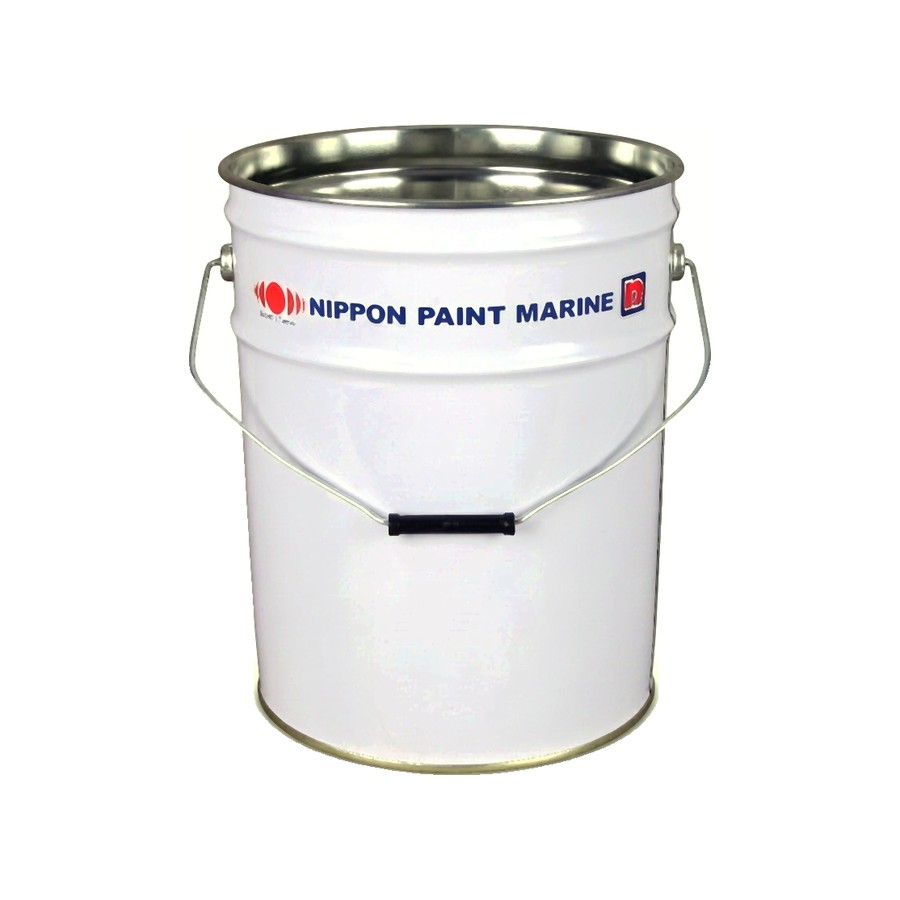
HI-EPOXY 1460 环氧磷酸锌底漆 属环氧漆,作底漆使用。作为一款配套性能优异的长效保护底漆,用于暴露在多种腐蚀大气环境下的新建和维护保养钢结构涂装,如桥梁、石化、市政工程、电力工业、港口机械和采矿设备等。锈底漆,具有优异的防锈性能及施工性能,冬季施工也具有良好的干性和覆涂性。1.4±0.05 kg/l(颜色不同,稍有差异) 354 g/l 待涂表面应清洁、干燥,无污染。本页参数:体积固体份 60 ± 2%、干膜厚度 50-100μm、理论涂布率 0.17-0.19 kg/m²。
以上内容整理自原厂说明书与本站参数表;选型、配套与货期请联系我们确认。
| 体积固体份 | 60 ± 2% |
|---|---|
| 干膜厚度 | 50-100μm |
| 理论涂布率 | 0.17-0.19 kg/m² |
| VOC | 354 g/l |
| 密度/比重 | 1.4 ± 0.05 kg/l(颜色不同,稍有差异) |
| 组份数 | 双组份 |
| 稀释剂 | 0941 稀释剂 |
| 混合比 | 主漆:固化剂 8 : 1(重量比) |
| 颜色/外观 | 灰白/铁红 |
HI-EPOXY 1460 是一种双组份、快干型,含有环氧磷酸锌颜料的厚浆型防
锈底漆,具有优异的防锈性能及施工性能,冬季施工也具有良好的干性和覆涂性。
作为一款配套性能优异的长效保护底漆,用于暴露在多种腐蚀大气环境下的新建和维护保养钢结构涂装,如桥梁、石化、市政工程、电力工业、港口机械和采矿设备等。
| 颜色 | 灰白/铁红 |
|---|
| 固含量(体积) | 60±2% |
|---|---|
| 密度 | 1.4±0.05 kg/l(颜色不同,稍有差异) |
| VOC | 354 g/l 待涂表面应清洁、干燥,无污染。表面评估及清理应参照ISO8504。油及 |
油脂的清除参照SSPC-SP1 溶剂清理。
喷砂处理喷砂处理至Sa 2½.(ISO 8501-1:2007)级或者SSPC-SP6 (or SSPC-SP10 效果更佳).如果涂装前,喷砂表面已经发生氧化,则必须重新处理并达到规定的标准要求。对于喷砂后暴露出的表面缺陷应采用打磨,填补等适当的方式进行处理。表面粗糙度应达到40-75μm。
车间底漆表面本产品可用于未锈蚀的无机硅酸锌车间底漆表面,涂装前,应将焊缝及破损区域喷砂至Sa 2½(ISO 8501-1:2007)SSPC-SP6 (or SSPC-SP10 效果更佳),但如果车间底漆大面积的剥落或者出现严重锈蚀,则必须进行整体喷砂除锈处理。
破坏区域修补破坏区域必须喷砂处理至Sa 2½(ISO 8501-1:2007)级或SSPC-SP6 标准。
如果局部区域无法喷砂,允许机械打磨至St3(ISO 8501-1:2007)级。表面处理之后,方可进行HI-EPOXY 1460 施工。
HI-EPOXY 1460 涂装施工前应确保待涂装表面清洁干燥,并且必须在规定的重涂间隔(参照相关产品施工说明)内进行施工。
其它表面该涂层如需应用于其它表面,请咨询当地立邦涂料公司以获取更多的信息。
底材温度高于45℃,或空气相对湿度大于85%时不推荐施工;钢板温度应
高于环境露点温度3℃ 以上,同时应确保施工环境的通风性良好。
| 混合比例 | 主漆:固化剂 8 : 1(重量比) |
|---|
主漆与固化剂必须在使用前混合均匀。
| 混合使用期 | 5 小时(夏用型25℃/冬用型10℃) |
|---|
混合后,应在混合使用期内用完。
| 理论涂布量 | 0.17-0.19kg/m²(80μm 干膜计) |
|---|---|
| 稀释剂 | 0941 稀释剂 稀释量不应超过当地法规所允许的范围。 |
辊涂/刷涂/空气喷涂:适用于预涂及小区域涂装;
无气喷涂:推荐用于大面积涂装;
无论采用何种方式,都应达到规定的干膜厚度。
| 无气喷涂 | 喷嘴尺寸: 0.015” – 0.021” : 喷嘴压力: 150- kg/cm² |
|---|---|
| 典型膜厚 | 50 - 100μm 干膜厚 : 83 - 166μm 湿膜厚 干燥时间 常温型 |
| 底材温度 | 5℃ | 15℃ | 25℃ | 40℃ |
| 表干时间 | - | 3.5h | 1.5h | |
| 实干时间 | - | 7h | 2.5h | |
| 最小可重涂时间 | - | 7h | 2.5h | |
| 最可大重涂时间* | - | 12m | ||
冬用型
| 底材温度 | -5℃ | 5℃ | 15℃ | 25℃ |
| 表干时间 | 2.5h | 5h | 4h | 2.5h |
| 实干时间 | 19h | 18h | 6h | 3h |
| 最小可重涂时间 | 19h | 18h | 6h | 3h |
| 最大可重涂时间* | - | |||
备注*重涂前表面应无粉化,无污染,以上限定最大重涂时间用于获取理想附着力,当漆膜在户外曝晒时间过长、表面光滑或污染时,会对重涂附着力产生不良影响,因此漆膜表面必须进行拉毛、扫砂或高压水喷射处理,以确保足够的附着力。当温度持续低于15℃时,建议调整为冬用型产品进行施工;
以上所提供数据仅作为参考,具体的重涂和干燥时间因膜厚、通风、湿度、涂层配套、前期手工和机械处理条件等会有缩短或者延长。
以下中间漆/面漆可与HI-EPOXY 1460 环氧磷酸锌底漆配套使用:
中间漆
面漆
根据具体情况可选择涂装系统,具体配套信息可联系立邦涂料公司获得专业指导。
| 套装 重量 | 主漆 包装尺寸 | 主漆 重量 | 固化剂 包装尺寸 | |
| 22.5kg | 20kg | 18L | 2.5kg | 5L |
| 储存期(自生产日起) | 主 漆12 个月 (25℃) |
|---|
固化剂: 12 个月 (25℃)须按照国家规定储存。产品应密闭存放于干燥阴凉,通风良好的仓库内,远离热源和火源。温度过高会缩短储存期限并且有可能导致油漆在罐内胶凝。以上为最短保质期,超出后须经检测以确定是否可以继续使用。
▪ 本产品仅用于专业用途。请在使用前参考包装及安全数据表SDS 上的安全信息。
本产品说明书提供的所有信息均基于实验室试验及实践经验。但由于产品实声明际使用时会受到诸多无法预知及控制的因素影响,所以我们仅给予产品本身质量的保证。请仔细阅读该说明书,并在产品使用前联系立邦涂料以确认该说明书是否为最新版本。
我司保留修改该产品说明书而不另行通知的权利。
资料以厂商最新版为准,具体以原厂最新 TDS 为准。查看 立邦工业 NIPPON INDUSTRIAL HI-EPOXY 1460 环氧磷酸锌底漆 原厂 PDF 说明书全文。
原厂包装规格与批次交期以实际供货为准,可联系我们按项目核算。