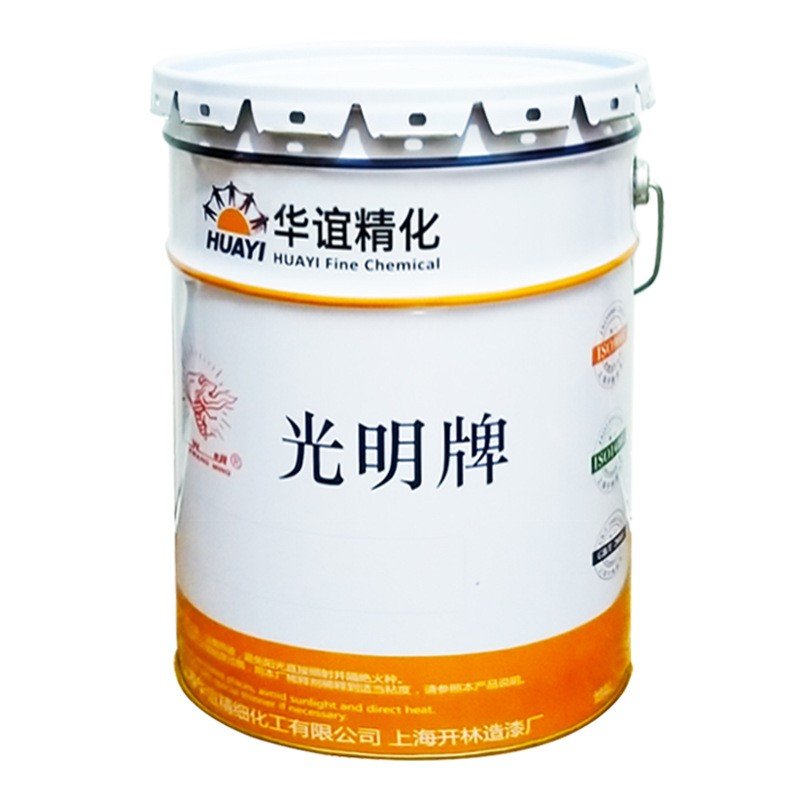
红丹醇酸防锈漆 C53-31 属醇酸漆,作底漆使用。适用于陆上钢铁结构,船舶水线以上部位,钢铁机械设备等作防锈漆之用,能与酚醛、醇酸等传统型面漆配套使用。由醇酸树脂、红丹粉、催干剂、助剂及溶剂等配制而成的红丹醇酸防锈漆。本页参数:体积固体份 51 ± 3%、干膜厚度 40μm、理论涂布率 147 g/m²。
以上内容整理自原厂说明书与本站参数表;选型、配套与货期请联系我们确认。
| 体积固体份 | 51 ± 3% |
|---|---|
| 干膜厚度 | 40μm |
| 理论涂布率 | 147 g/m² |
| VOC | — |
| 密度/比重 | — |
| 组份数 | — |
| 闪点 | 34℃ |
| 稀释剂 | 104 稀释剂 |
| 颜色/外观 | 桔黄色 |
| 组成 | 由醇酸树脂、红丹粉、催干剂、助剂及溶剂等配制而成的红丹醇酸防锈 漆。 |
|---|
适用于陆上钢铁结构,船舶水线以上部位,钢铁机械设备等作防锈漆之
用,能与酚醛、醇酸等传统型面漆配套使用。
| 外观 | 桔黄色 |
|---|
| 体积固体份 | 51±3%(按GB/T9272 eqv ISO3233:1998 规定测定) |
|---|---|
| 干膜厚度 | 40μm |
| 湿膜厚度 | 78μm |
| 理论用量 | 147g/m² |
| 闪点 | 34℃ |
| 干燥时间 (25℃) | 表干 ≤ 2h 实干 ≤24h |
| 复涂间隔时间 | |||
| 温度 | 5℃ | 20℃ | 30℃ |
| 最短 | 36h | 24h | 16h |
| 最长 | 3 个月 | ||
| 建议涂装道数 | 2 道,干膜厚度80μm |
|---|---|
| 后道配套用漆 | 各种酚醛或醇酸型面漆 |
·有氧化皮钢材:喷砂处理至Sa2 级或以酸洗处理至无氧化皮及铁锈为止
·无氧化皮钢材:风动或电动打磨工具,打磨至St3 级或喷砂处理至Sa2 级
·焊接、火焰切割或火工校正燃烧部位:风动或电动工具打磨至St3级
·有旧漆膜(指同类型)底材:除去松动失效的旧漆膜及铁锈,以风动或电动打磨工具处理至St3 级
| 无气喷涂 | |
| 稀释剂 | 104 稀释剂 |
| 稀释量 | 0-5%(以油漆重量计) |
| 喷嘴口径 | 0.4-0.5mm |
| 喷出压力 | 12-15MPa(约120-150kg/cm²) |
| 空气喷涂 | |
| 稀释剂 | 104 稀释剂 |
| 稀释量 | 0-10%(以油漆重量计) |
| 喷嘴口径 | 2.0-3.0mm |
| 空气压力 | 0.3-0.4MPa(约3-4kg/cm²) |
| 滚涂/刷涂 | 稀释剂 104 稀释剂 稀释量 0-3%(以油漆重量计) |
|---|---|
| 清洗剂 | 104 稀释剂 |
| 安全措施 | 参见上海开林造漆厂产品安全技术说明书(简称MSDS)。 |
| 包装 | 10L 桶装 18kg |
| 保质期 | 12 个月 |
·因耐侯性不好,不能单独使用,一定要与面漆配套使用
·红丹漆漆膜不宜在空气中暴露太久,不然漆膜易发白或变色,应尽快涂装面漆
·红丹漆不宜长期浸水,不能用于水线和船底部位
·漆膜内含有红丹,不宜用于须进行火工校正的密闭舱室内,以防铅中毒
| 备注 | 为正确使用本厂的产品,请仔细阅读本说明书中的《使用指南》。 |
|---|
以上本产品的资料及数据是根据我们的试验和实际使用中的经验而积
累的,可作为施工指南。对于在我们不了解的情况下进行的施工,我们
只保证油漆本身的质量,其它方面的问题恕不负责。对本说明书,我们
将根据产品的不断改进有权进行修改。
资料以厂商最新版为准,具体以原厂最新 TDS 为准。查看 光明开林 KAILIN 红丹醇酸防锈漆 C53-31 原厂 PDF 说明书全文。
原厂包装规格与批次交期以实际供货为准,可联系我们按项目核算。