船舶涂装现场怎么验膜厚?船东代表该盯哪几个点
一条船的涂装工程尾款,常被膜厚验收卡掉两三成。膜厚不够,不是补两道漆那么简单——它直接决定这层涂层能撑几年。我见过交船前第三方测厚,压载舱边角平均只有规定膜厚的六成,整舱返喷,工期拖了半个多月。
膜厚是涂装验收的命门,也是船东代表最容易看走眼的地方。船东代表到现场到底该盯哪几个点,我把这几年在船厂盯验收的经验整理成一张对照表,收着能用。
一、膜厚为什么是涂装验收的命门
防腐涂层靠两件事吃饭。一是把钢和腐蚀介质隔开,靠的是漆膜的屏蔽作用;二是底漆里的锌粉做阴极保护。膜厚不够,屏蔽层变薄,锌粉堆不密,海水照样渗进去。这不是"薄一点先锈一点"的问题,是防护年限整体打折。
船厂和船东的分歧,十有八九出在"够了没有"这四个字上。船厂看总厚,船东看每一道的薄点;船厂看平均,船东要看单点。验收标准写没写清、测点怎么布、谁到场,最后都落到钱和工期上。
二、测之前,先把这三件事说清
1. 测的是 DFT,不是"平均厚度"
干膜厚度(DFT)是实测值;规格书里写的那个数是标称干膜厚度(NDFT)。验收是拿实测 DFT 去比 NDFT,标准里怎么判,就按标准判,不能拿"平均下来够了"糊弄过去。平均值好看、单点过薄,是最常见的扯皮点。
2. 每道单独测,还是只测总厚
船厂习惯只报总膜厚,但关键底漆有单道最低要求。环氧富锌那一道薄了,阴极保护起不来,上面面漆再厚也白搭。所以过程测厚记录要盯——每道完工、下一道开工前,那批数据才是判断依据。
3. 仪器先校准,钢铝分探头
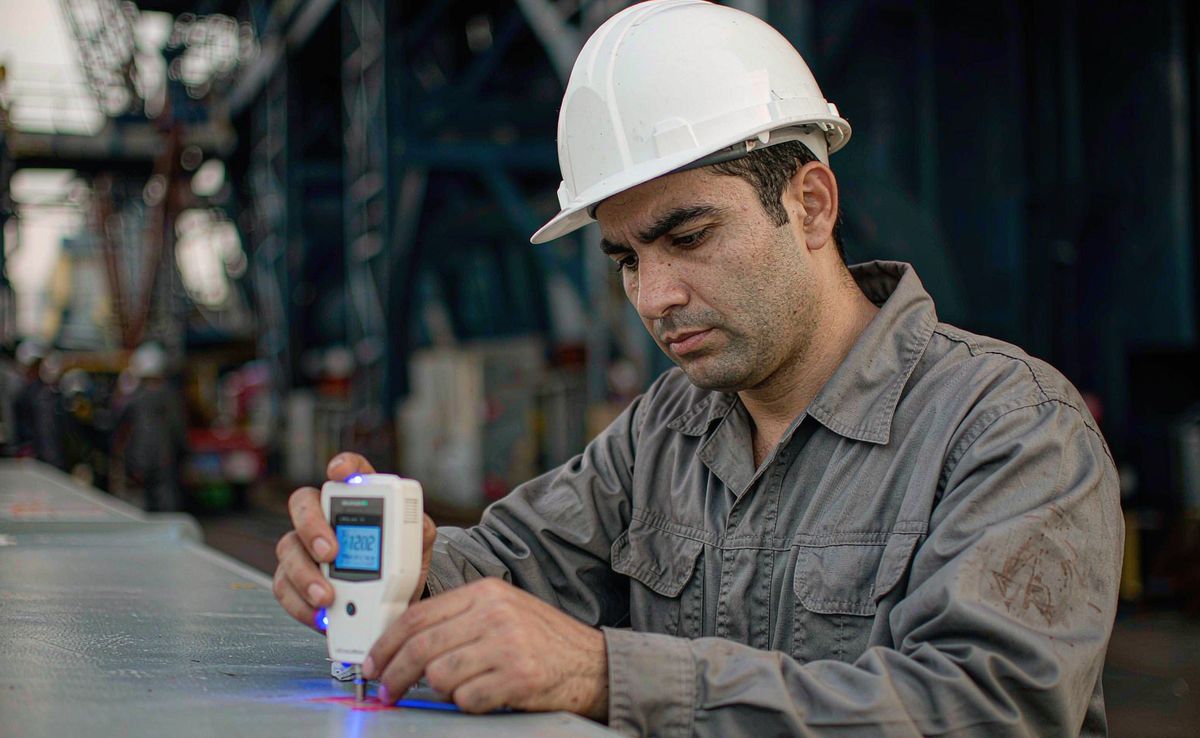
测厚仪每次开工要用标准箔片调零校验;钢基材和铝、铝合金基材用的是不同探头,一把枪测到底,铝舱的读数会漂。仪器校准证书要留档,这笔账后面算得清。
三、船东代表该到现场盯的 7 个点(可收藏)
| 验收项 | 现场该盯的点 | 常见坑 |
|---|---|---|
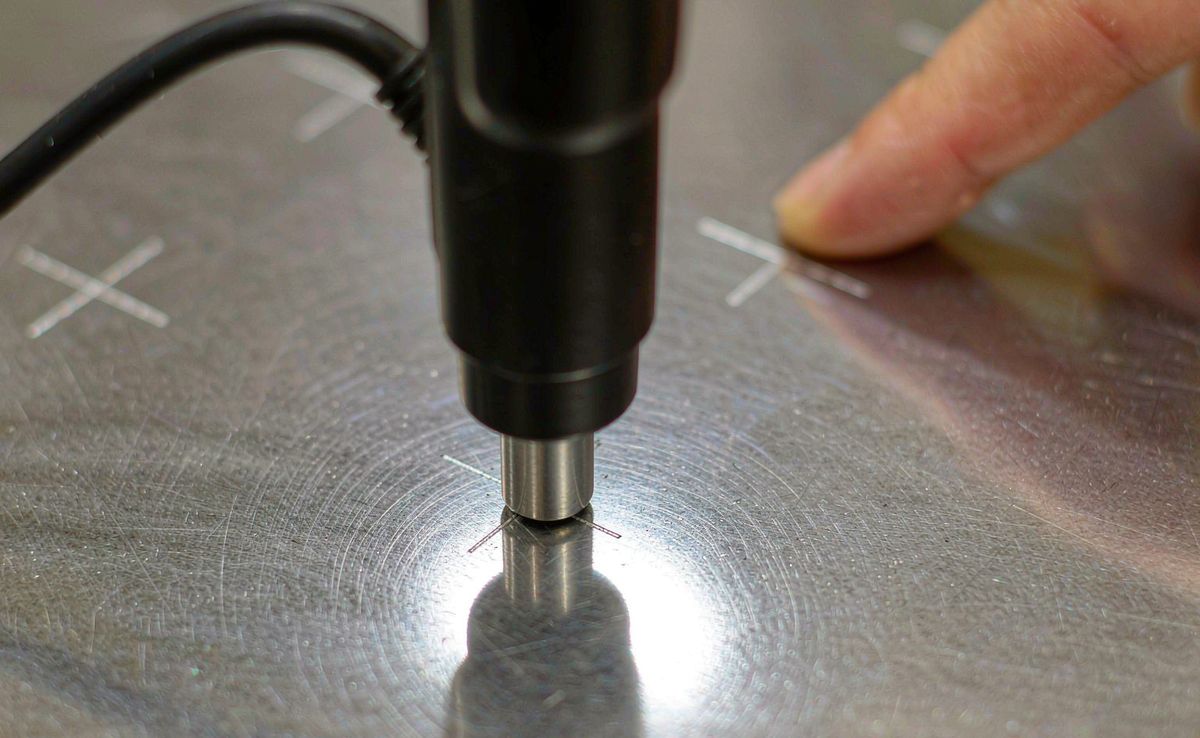
| 测点布置 | 按标准网格取点,每块面积的点数按规范来,现场标记要可追溯 | 只戳大平面,边角、背面全漏 |
| 膜厚判定 | 按 90/10 规则判:绝大多数读数不低于规定值,少数可低但要有限度,且不允许低于下限 | 用"平均达标"盖过单点过薄 |
| 边角与焊缝 | 先做预涂(stripe coat),把夹角、焊缝、螺栓孔刷一遍再整体喷 | 没预涂直接喷,边角先锈 |
| 针孔与漏涂 | 液舱、浸水部位除测膜厚,还要做针孔(holiday)检测 | 只目视,微孔看不见 |
| 仪器校准 | 开工前标准箔片校验,钢、铝分探头,校准证书留档 | 一把枪测到底,铝舱读数漂 |
| 复涂与固化 | 按技术文件等固化,控制复涂间隔,别抢时间 | 没干透就测,或超间隔分层 |
| 验收文件 | 测厚记录表、测点位置图、仪器校准证书一并归入交船资料 | 只签个总厚,位置不可追溯 |
四、最容易糊弄过去的 3 个地方
只戳大平面。测点全挑好看的大平面,边角、扶强材背面、舱底死角不测。边缘效应下,角焊缝附近的膜厚往往只有平面的三到五成,而这些地方恰恰是锈最先冒头的位置。
拿"平均达标"当合格。主流标准对膜厚验收用的是 90/10 规则——大部分读数不低于规定值,其余也要达到规定值的九成以上,且不允许低于这个底线。单点过薄就是不合格,平均值再漂亮也不能替代单点判定。
漏了针孔检测。膜厚合格不等于涂层致密。液舱和浸水部位还要做针孔检测,微孔肉眼看不见,海水从孔里钻进去,锈从涂层底下长出来,等发现时已经是一片。
五、边角和焊缝才是真战场
复杂部位要先做预涂。用刷子把边角、焊缝、螺栓孔、切割边这些喷枪够不着、漆雾也到不了的地方先补一遍,再整体上喷枪。不预涂直接喷,夹角处漆膜永远薄,最先锈的也是它。船东代表到现场,专门看预涂记录和预涂部位的照片,这一项别省。
六、验收时机和要留的文件
湿膜厚度现场控施工,干膜厚度完工后验。漆膜没固化成膜前别急着测,数会不准;粗糙表面测出来的 DFT 会偏高,规范里对粗糙度有修正要求。交船资料里,测厚记录、测点位置图、仪器校准证书要一起归档——船后面转手、理赔、定责,全指望这几张纸。
膜厚验收这件事,说到底是"提前把规矩定死"。标准引用写清、测点布图确认、单点判定口径统一,现场就不会各说各话。
关注公众号「锐亿奇工业船舶涂料」
每周更新重防腐涂料的选型、施工与验收干货;新国标、验收规范第一时间解读。
微信扫一扫或长按识别二维码即可关注 · 另有答疑与询价入口